IML外壳定制:从工艺原理到量产落地的全链路技术解析
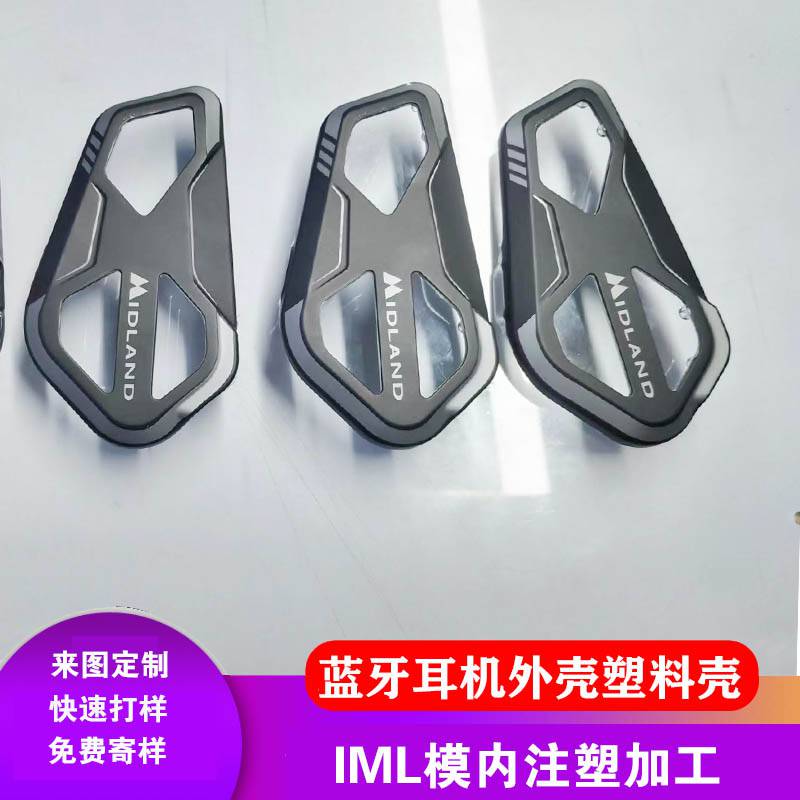
在消费电子、汽车内饰与家电面板领域,外壳件的外观质感与结构可靠性往往决定产品的第一印象。IML(In-Mold Labeling,模内贴标)作为一种将印刷薄膜与注塑成型同步完成的工艺,近年来在定制化外壳市场中的渗透率持续攀升。据行业调研机构统计,2023年国内IML相关制品市场规模已突破百亿元量级,其中外壳类应用占比接近四成,汽车内饰与智能家居面板是增速最快的两个细分方向。对于有IML外壳定制需求的企业而言,理解工艺边界与工程细节,比单纯比价更能规避量产风险。
一、IML外壳定制的工艺内核:薄膜、油墨与注塑的三重耦合
IML外壳的本质,是将预先印刷好图案的薄膜(常见为PET、PC或复合膜)裁切定位后放入注塑模具型腔,在熔体充填过程中与塑胶基材熔接为一体。这一过程看似简单,实则涉及薄膜耐温性、油墨附着力与注塑参数三者的精密匹配。业内通常采用0.125mm至0.25mm厚度的薄膜,油墨需承受230℃至280℃的熔体温度冲击而不迁移、不褪色。若薄膜与基材树脂相容性不足,脱层与起泡便会在批量生产中集中暴露。
以汽车内饰件为例,某合资品牌中控面板项目在试模阶段曾出现边缘翘曲问题,经排查为薄膜裁切精度与模具定位结构不匹配所致,调整后不良率从初期的8%降至0.5%以内。这类案例说明,IML外壳定制的门槛不在单件打样,而在工艺窗口的稳定性控制。
二、定制流程中的关键控制点
一套完整的IML外壳定制通常经历需求评审、薄膜印刷、裁切冲型、注塑成型与检测交付五个环节。其中三个节点最容易被低估:
- 印刷环节的色彩管理。IMD/IML镜片与面板对色差敏感,需在薄膜印刷阶段建立色差容忍标准,通常要求ΔE控制在2以内,否则同一批次不同模次之间会出现肉眼可辨的色偏。
- 冲型精度与定位方式。薄膜裁切公差一般需控制在±0.1mm,定位方式分静电吸附与机械定位两类,前者适合大面积薄壁件,后者更适合带曲面结构的外壳。
- 注塑参数与薄膜预成型。对于三维曲面外壳,薄膜需先热压预成型再入模,预成型温度与注塑浇口位置共同决定图案拉伸变形量。经验数据显示,浇口正对区域的薄膜拉伸率可达15%以上,图案设计阶段就应预留补偿。
三、选型建议:什么类型的外壳适合走IML路线
并非所有外壳都适合IML外壳定制。从成本与效果平衡的角度看,IML在以下几类场景中优势明显:需要耐磨耐刮的表面装饰(如家电控制面板、IML面板加工)、要求图案与壳体一体成型避免后贴脱落的产品(如IML塑胶壳类消费电子外壳)、以及需要局部透光效果的IMD镜片定制应用。反之,小批量、多品种的试产订单,若单款数量低于数千件,开模与制版成本摊薄困难,采用传统喷涂或贴片方案可能更经济。
值得关注的是,杭州、绍兴一带聚集了一批IML/IMD配套企业,形成了从薄膜印刷到注塑成型的区域供应链,这对长三角地区的采购方在交期响应上构成实际便利。选择供应商时,建议重点考察其薄膜印刷设备精度、模具保养记录与首件检测流程,而非仅看报价单。
四、结语
IML外壳定制的价值,在于把装饰工序前置到成型环节,用一次注塑替代后续多道表面处理,从而提升良率一致性与环保表现。但其技术纵深也意味着,需求方需要以工程视角参与前期评审,把薄膜选型、图案补偿与模具结构放在同一张桌子上讨论。唯有如此,定制才不至于沦为反复修模的消耗战。